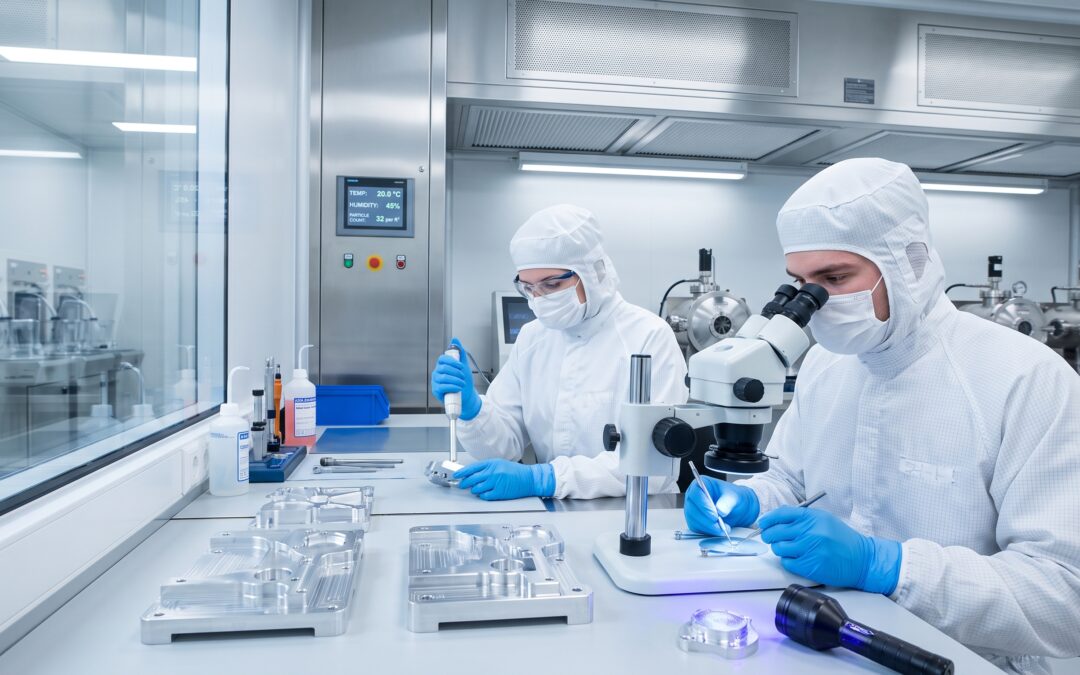
W typowym warsztacie mechanicznym po skończonym frezowaniu detal przedmuchuje się pistoletem ze sprężonym powietrzem, przeciera zaolejoną szmatą, odkłada na drewnianą paletę i uznaje robotę za wykonaną. Jednak w holenderskim zagłębiu technologicznym Brainport...
Podczas gdy w okolicach Eindhoven codzienność obróbcza kręci się wokół detali wielkości pudełka zapałek i tolerancji liczonych w mikronach, na zachodzie Holandii rządzi zupełnie inny żywioł. W rejonie Portu Rotterdam – największego węzła morskiego w Europie –...
Dla większości warsztatów w Polsce tolerancja +/- 0,05 mm to standard, a +/- 0,01 mm wymaga już skupienia i dobrych narzędzi. Jednak w holenderskim regionie Brainport Eindhoven istnieje świat, w którym 10 mikronów uważa się za „luźny wymiar”. W ekosystemie...
Trzask łamanego gwintownika podczas pracy cyklu G84 to dźwięk, po którym każdemu operatorowi CNC na chwilę zamiera serce. O ile przy zwykłym wierceniu czy frezowaniu masz margines błędu, o tyle przy gwintowaniu sztywnym (Rigid Tapping) nawet najmniejszy błąd w...
Trwa nocna zmiana, maszyna ma puścić ostatnie, czyste przejście wykańczające konturu, a w głowicy kręci się drogie narzędzie. Wciskasz NC START, maszyna wykonuje krótki ruch dojazdowy i nagle… zatrzymuje się z głośnym piskiem, a na żółtym ekranie Twojego Fanuca (np....
Stoisz przy maszynie, trwa ciężka obróbka zgrubna i nagle… wrzeciono się zatrzymuje, zapala się czerwona lampka, a na ekranie Twojego Heidenhaina (np. iTNC 530 lub TNC 640) pojawia się komunikat o odchyłce konturu lub enigmatyczny „Error 102 PLC: external label not...