Przez dziesięciolecia na halach produkcyjnych obowiązywał nienaruszalny podział: na jednym końcu hali rządzili tokarze, na drugim frezerzy. Detal wędrował w plastikowej kuwecie z tokarki do kontroli jakości, stamtąd do kolejki na frezarkę, a po drodze tracił bazę, mikrony i cenny czas. W nowoczesnym przemyśle ten podział przechodzi do historii. Dziś na halach w Holandii królują hybrydy – centra wielozadaniowe typu Mill-Turn.
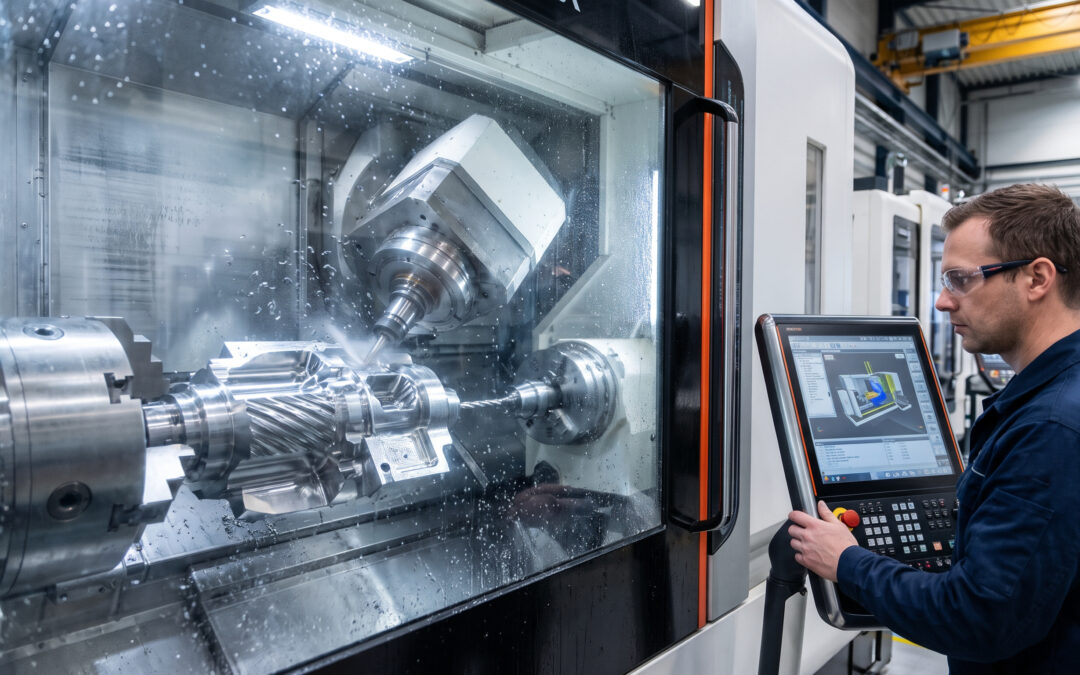
Maszyny takie jak Mazak Integrex, DMG MORI seria NTX czy Okuma Multus to szczytowe osiągnięcie inżynierii obróbczej. Łączą w jednej przestrzeni roboczej pełnowymiarową tokarkę z wrzecionem przechwytującym oraz 5-osiowe centrum frezarskie z uchylną osią B.
Dla tradycyjnego tokarza wejście na taką maszynę bywa szokiem poznawczym: nagle z dwóch osi (X, Z) robi się ich sześć lub siedem, a w programie pojawiają się kody synchronizacji dwukanałowej i skomplikowane transformacje przestrzenne.
W tym artykule z serii Anatomia Projektów wyjaśniamy, jak bez stresu pokonać barierę wejścia w świat obróbki wielozadaniowej, dlaczego filozofia „Done-in-One” to standard w holenderskim High-Tech i jak opanowanie tej maszyny katapultuje Twoje zarobki.
Spis treści
Szybka diagnoza: Czym różni się Mill-Turn od zwykłej tokarki z napędzanymi narzędziami?
Dla tokarzy i technologów chcących zrozumieć specyfikę maszyn wielozadaniowych:
- Zwykła tokarka z napędzanymi narzędziami (oś C i Y): Napędzane oprawki obrotowe (VDI lub BMT) montowane są w tradycyjnej głowicy rewolwerowej. Mają ograniczoną moc (zazwyczaj 3 do 7 kW), niski moment obrotowy i stałą orientację pod kątem 90 lub 0 stopni. Pozwalają na proste wiercenie i nacinanie rowków wpustowych.
- Centrum wielozadaniowe Mill-Turn: Posiada w pełni niezależne wrzeciono frezarskie (milling spindle) na skrętnym zespole z osią obrotową B (zakres ruchu zazwyczaj od minus 30 do plus 210 stopni). Wrzeciono ma moc rzędu 12 do 25 kW, obroty do 12 000 – 20 000 obr/min, stożek narzędziowy (np. Capto C5/C6 lub HSK-T63) i automatyczny magazyn narzędzi na 36 do 120 pozycji.
- Zasada „Done-in-One”: Całkowita obróbka skomplikowanego detalu (toczenie, frezowanie 5-osiowe, dłutowanie uzębień, grawerowanie, pomiary sondą) od surowego pręta do gotowej części odbywa się w jednym mocowaniu dzięki automatycznemu przechwytowi na przeciwwrzeciono.
- Podstawowe wyzwanie operatora: Przestawienie myślenia z płaszczyzny 2D na pełną geometrię przestrzenną 3D, zapanowanie nad synchronizacją dwóch wrzecion w czasie rzeczywistym oraz bezwzględne opanowanie systemów symulacji antykolizyjnej.
Dlaczego holenderski przemysł stawia na technologię „Done-in-One”?
W holenderskich fabrykach High-Tech (zwłaszcza w rejonie Eindhoven, Enschede czy Hengelo) koszty roboczogodziny i powierzchni magazynowej są wysokie. Trzymanie półproduktów oczekujących na kolejną operację generuje gigantyczne straty.
Centra Mill-Turn rozwiązują trzy kluczowe problemy:
- Eliminacja błędów bazowania: Kiedy toczysz detal, wyciągasz go z uchwytu i mocujesz w imadle na frezarce, niemal niemożliwe jest uzyskanie bicia współosiowości poniżej 0,005 mm bez żmudnego zegarowania. W maszynie wielozadaniowej detal pozostaje zbazowany w osi obrotu przez cały proces.
- Skrócenie czasu przepływu (Lead Time): Detal, którego produkcja tradycyjnie trwała dwa tygodnie (z powodu kolejek między działami), schodzi z maszyny Mill-Turn w 45 minut jako w 100% gotowy komponent.
- Zaawansowane technologie w jednym cyklu: Na maszynach typu Integrex standardem staje się np. Gear Skiving (łuszczenie kół zębatych) – proces, który dawniej wymagał osobnych, drogich obrabiarek dłutujących.
4 Kamienie Milowe: Jak tokarz przechodzi do ligi Mill-Turn
Jeśli masz solidne fundamenty tokarskie, znasz geometrię płytek i czujesz siły skrawania, masz już 60% sukcesu w kieszeni. Pozostałe 40% to przyswojenie poniższych koncepcji:
1. Oś B i funkcja TCPM (Tool Center Point Management)
Na klasycznej tokarce zmiana kąta natarcia noża wymaga wymiany oprawki lub przestawienia imaka. Na maszynie Mill-Turn wrzeciono frezarskie obraca się płynnie w osi B.
- Toczenie osią B (B-Axis Turning): Jednym narzędziem tokarskim (np. płytką o geometrii neutralnej) możesz toczyć czołowo, wzdłużnie, a następnie pochylić oś B pod kątem 45 stopni i wykonać podcięcie stożkowe. Oszczędzasz miejsca w magazynie narzędzi.
- Punkt przecięcia (Pivot Point) vs Wierzchołek narzędzia: Gdy oś B skręca, wierzchołek płytki zmienia swoje położenie w osiach X i Z. Nowoczesne sterowniki (Mazatrol SmoothX, Siemens Sinumerik 840D z funkcją TRAORI lub Fanuc z funkcją TCP) same na bieżąco przeliczają to przesunięcie. Operator musi jednak wiedzieć, jak prawidłowo skalibrować długość narzędzia w osi wrzeciona.
2. Przechwyt w locie (Sub-Spindle Part Handover)
Jedną z najbardziej widowiskowych, ale i stresujących operacji jest transfer detalu z wrzeciona głównego (Wrzeciono 1) na przeciwwrzeciono (Wrzeciono 2):
- Synchronizacja obrotów i fazy (Phase Sync): Oba wrzeciona zaczynają kręcić się z tą samą prędkością obrotową (np. 1500 obr/min), a sterownik ustawia ich pozycje kątowe w osiach C1 i C2 tak, aby szczęki uchwytu przeciwwrzeciona idealnie trafiły w wolne przestrzenie detalu.
- Dojazd z kontrolą momentu (Torque Skip): Przeciwwrzeciono najeżdża na detal w osi Z. Zamiast dojazdu na sztywny wymiar krańcowy, maszyna kontroluje obciążenie silnika napędu. Gdy moment osiągnie zaprogramowaną wartość docisku (np. 15%), zaciągają się szczęki drugiego uchwytu.
- Odcinanie przy podparciu: Nóż przecinak wjeżdża w materiał, podczas gdy detal jest trzymany z obu stron. Po przecięciu wrzeciono drugie odjeżdża z detalem zamocowanym od drugiej strony, gotowym do obróbki wykańczającej.
3. Programowanie dwukanałowe i kody oczekiwania (Wait Marks)
W zaawansowanych centrach Mill-Turn (zwłaszcza wyposażonych dodatkowo w dolną głowicę rewolwerową – Lower Turret) maszyna posiada co najmniej dwa niezależne kanały programowe:
- Kanał 1: Steruje górnym wrzecionem frezarskim (obróbka detalu na wrzecionie głównym).
- Kanał 2: Steruje dolną głowicą tokarską (w tym samym czasie obrabia detal odcięty na przeciwwrzecionie).
Aby narzędzia nie zderzyły się ze sobą w ciasnej przestrzeni roboczej, programista stosuje kody synchronizacji (np. !1 L10 i !2 L10 w Mazatrolu lub komendy typu WAITM w systemie Siemens). Oznaczają one: „Zaczekaj na kanale 2, dopóki kanał 1 nie skończy frezowania i nie odjedzie na bezpieczną pozycję”.
4. Strach przed kolizją: Symulacja w czasie rzeczywistym to Twój anioł stróż
Na zwykłej tokarce doświadczony tokarz często bazuje maszynę „na oko” i zjeżdża kółkiem ręcznym, obserwując szczelinę między płytką a materiałem.
Na maszynie Mill-Turn próba pracy „na wyczucie” to prosta droga do katastrofy. Wrzeciono frezarskie ma duże gabaryty, a przestrzeń robocza przy obecności dwóch uchwytów tokarskich i podtrzymki jest ciasna. Uderzenie wrzecionem frezarskim o wartości kilkudziesięciu tysięcy euro w uchwyt oznacza zerwanie sprzęgieł przeciążeniowych, utratę geometrii osi B i wielotygodniowy przestój.
Dlatego w nowoczesnych maszynach standardem są systemy ochrony antykolizyjnej w czasie rzeczywistym:
- CAS (Collision Avoidance System) w maszynach Okuma,
- Intelligent M-Engine / Virtual Machine w maszynach Mazak,
- Collision Protection w sterowaniu DMG MORI Celos.
Przed wciśnięciem zielonego przycisku START operator wczytuje modele 3D szczęk, uchwytów, surowki oraz oprawek narzędziowych. Jeśli maszyna podczas ruchu w trybie automatycznym lub manualnym wykryje, że za 5 mm dojdzie do kolizji – natychmiast blokuje ruch posuwów z komunikatem alarmowym.
Oprogramowanie: Z pulpitu maszyny czy z biura CAM?
Jedno z najczęstszych pytań brzmi: „Czy na maszynie Mill-Turn muszę umieć programować w skomplikowanym CAM-ie, czy wystarczy pulpit?”.
Odpowiedź zależy od sterowania:
- Mazak i środowisko Mazatrol: Japoński producent doprowadził programowanie konwersacyjne do perfekcji. Nawet skomplikowane procesy wielozadaniowe na maszynach Integrex (włączając frezowanie skośne w osi B i przechwyt detalu) wprawny operator potrafi zaprogramować bezpośrednio z pulpitu maszyny w ciągu kilkunastu minut.
- Siemens Sinumerik Operate (ShopTurn): Znakomite wsparcie graficzne dla obróbki kompletnej. Gotowe cykle przechwytu, nacinania gwintów zmiennokątnych i łatwe przełączanie płaszczyzn roboczych.
- Zewnętrzne systemy CAM (Esprit, Mastercam Mill-Turn, Siemens NX): Są niezastąpione, gdy detal wymaga ciągłej obróbki 5-osiowej (np. wirniki, powierzchnie aerodynamiczne) lub gdy firma posiada wirtualny model maszyny z idealnie dopracowanym postprocesorem.
Jak opanowanie Mill-Turn zmienia Twoją pozycję w Holandii?
W holenderskich zakładach produkcyjnych operator i programista centrów wielozadaniowych traktowany jest jak inżynier pierwszej linii frontu.
To zjawisko doskonale widać na rynku pracy. Podczas gdy tradycyjna Praca CNC Holandia przy obsłudze prostych obrabiarek dwuosiowych wiąże się ze standardowymi stawkami bazowymi, to biegłość w technologii Mill-Turn automatycznie kwalifikuje Cię do najwyższych grup zaszeregowania w układzie CAO Metalektro:
- Z punktu widzenia holenderskiego pracodawcy jesteś jednocześnie dwoma fachowcami w jednej osobie. Jako wszechstronny Tokarz CNC Holandia rozumiesz zachowanie materiału w uchwycie obrotowym, a jednocześnie jako precyzyjny Frezer CNC Holandia potrafisz zaplanować operacje interpolacji wieloosiowej.
- Na halach panuje wysoka kultura pracy: serie są zazwyczaj małe lub średnie (od 1 do 50 sztuk), maszyny stoją w czystych, klimatyzowanych halach, a operator ma czas na dokładne przeanalizowanie wirtualnego bliźniaka detalu przed obróbką.
- Podobnie jak w działach obróbki plastycznej, gdzie doświadczony Operator prasy krawędziowej Holandia odpowiada za precyzyjne rozłożenie gięć i kontrolę kąta, tak na maszynie Mill-Turn liczy się strategiczne planowanie każdego kroku, a nie fizyczna walka z maszyną.
Czas na krok naprzód – Rozwijaj się z Technic Workers
Czujesz, że na tradycyjnej tokarce 2-osiowej osiągnąłeś już sufit zawodowy? Masz dość rutyny i chcesz wejść do ekstraklasy obróbki skrawaniem, pracując na najnowocześniejszych maszynach Mazak Integrex czy DMG MORI NTX?
W Technic Workers współpracujemy z czołowymi holenderskimi narzędziowniami i firmami technologicznymi, które nie boją się inwestować w ambitnych fachowców. Pomagamy doświadczonym operatorom w płynnym przejściu na maszyny wielozadaniowe, gwarantując bezpieczne warunki zatrudnienia, pełne wsparcie formalne i holenderską umowę o pracę.
Centra obróbcze nowej generacji czekają. Sprawdź, jak Twoja ambicja przekłada się na stabilność finansową i satysfakcję z pracy w europejskim standardzie.
>> Zobacz oferty pracy dla Operatorów i Programistów CNC w Holandii i aplikuj do Technic Workers <<