Dla wielu tokarzy i frezerów stal kwasoodporna 304 czy 316L to chleb powszedni. Jednak gdy na maszynie ląduje odkuwka ze stali Duplex (1.4462 / 2205) lub Super Duplex (1.4410 / 2507), dotychczasowe nawyki warsztatowe przestają działać. Płytki skrawające kruszą się po kilkunastu minutach, krawędź skrawająca łapie potężny karb na linii naddatku, a ciągnący się, sprężysty wiór owija się wokół wrzeciona, grożąc awaryjnym zatrzymaniem procesu.
Holandia to światowy potentat w produkcji maszyn dla przemysłu przetwórstwa spożywczego (Food-Tech) oraz zautomatyzowanego rolnictwa i hodowli (Agri-Tech). W fabrykach firm takich jak Marel, Lely czy GEA instalacje mają bezpośredni kontakt z agresywnymi kwasami organicznymi, solankami i gorącymi chemikaliami do mycia w cyklu CIP (Clean-in-Place). Zwykła stal nierdzewna poddałaby się korozji wżerowej w kilka miesięcy – dlatego standardem konstrukcyjnym jest tam Duplex.
W tym artykule z serii Anatomia Projektów rozkładamy na czynniki pierwsze fizykę i technologię skrawania stali austenityczno-ferrytycznych. Sprawdzamy, jak dobrać prędkości, dlaczego chłodzenie pod wysokim ciśnieniem jest koniecznością i jaka geometria łamacza wióra zapobiega katastrofie narzędziowej.
Spis treści
Szybka diagnoza: Dlaczego Duplex jest tak wymagający w obróbce?
Dla technologów i operatorów CNC szukających natychmiastowych wytycznych:
- Struktura dwufazowa: Stal Duplex składa się w około 50% z ferrytu i w 50% z austenitu. Łączy wysoką odporność na pękanie korozyjne naprężeniowe (zaleta ferrytu) z wysoką plastycznością i udarnością (zaleta austenitu).
- Podwójna granica plastyczności: Granica plastyczności (Rp0,2) stali Duplex 2205 wynosi około 450 do 500 MPa – to dwukrotnie więcej niż w przypadku standardowej stali 316L (ok. 220 MPa). Wymaga to maszyn o bardzo wysokiej sztywności statycznej i dynamicznej oraz wrzecion o potężnym momencie obrotowym przy niskich obrotach.
- Silne utwardzanie przez zgniot (Work Hardening): Każde przejście narzędzia, zwłaszcza jeśli doszło do tarcia zamiast czystego cięcia, tworzy na powierzchni utwardzoną warstwę. Kolejne ostrze natrafia na materiał o twardości porównywalnej ze stalami narzędziowymi.
- Zjawisko karbu (Notch Wear): Na linii odpowiadającej głębokości skrawania (ap) dochodzi do gwałtownego zużycia karbowego płytki z powodu styku ze stwardniałą skorupą materiału.
- Trudne łamanie wióra: Duża ciągliwość i wytrzymałość na rozciąganie powodują powstawanie długiego, wstęgowego wióra, który nie łamie się samoczynnie bez precyzyjnie dobranego łamacza i wysokiego ciśnienia chłodziwa.
Gdzie w Holandii spotkasz Duplex i Super Duplex?
Holenderski sektor maszyn spożywczych i rolniczych to potężna gałąź gospodarki skupiona m.in. w rejonach Noord-Brabant, Gelderland i Overijssel. Typowe komponenty wykonywane z tych stopów to:
- Przemysł mleczarski i serowarski (Dairy Tech): Wirówki odtłuszczające, dekantery, pompy wysokociśnieniowe pracujące w temperaturach do 140 stopni Celsjusza przy ciągłym kontakcie z kwasem mlekowym i solankami.
- Automatyzacja uboju i przetwórstwa mięsnego (np. Marel): Precyzyjne noże obrotowe, wały napędowe mikserów próżniowych, korpusy zaworów dozujących pracujące pod ciśnieniem kilkudziesięciu barów.
- Instalacje portowe i Agri-Bulk w Rotterdamie: Przeładunek nawozów sztucznych, pasz oraz instalacje odsalania wody morskiej dla zaawansowanych szklarni w rejonie Westland.
W tych aplikacjach każdy błąd wymiarowy lub zarysowanie powierzchni oznacza potencjalne ognisko korozji szczelinowej, w której gromadzą się bakterie.
4 Zasady Doboru Parametrów Skrawania
Obróbka stali Duplex wybacza znacznie mniej niż toczenie czy frezowanie zwykłej stali węglowej. Aby nie dopuścić do zniszczenia narzędzi, należy wdrożyć 4 żelazne zasady:
1. Prędkość skrawania (Vc) – umiar to podstawa
Z powodu niskiej przewodności cieplnej Duplexu (ciepło nie ucieka z wiórem, lecz koncentruje się na ostrzu płytki), podkręcanie obrotów kończy się natychmiastowym spaleniem krawędzi:
- Duplex standardowy (np. 1.4462 / 2205): Prędkość skrawania Vc przy toczeniu zgrubnym płytkami węglikowymi wynosi zazwyczaj od 100 do 140 m/min. Przy wykańczaniu można zwiększyć ją do 150 – 180 m/min.
- Super Duplex (np. 1.4410 / 2507): Materiał twardszy, o wyższej zawartości chromu (25%) i molibdenu (4%). Prędkość skrawania musi zostać zredukowana do 60 – 90 m/min.
- Frezowanie monolitycznymi frezami VHM: Prędkości Vc rzędu 50 – 80 m/min to bezpieczny pułap gwarantujący przewidywalną żywotność freza.
2. Posuw (f) – nigdy nie „głaszcz” materiału
To najczęstszy błąd polskich operatorów przyzwyczajonych do ostrożnej pracy: zmniejszanie posuwu ze strachu przed połamaniem narzędzia.
Przy Duplexie zbyt mały posuw (np. poniżej 0,1 mm/obr przy toczeniu lub poniżej 0,05 mm na ząb przy frezowaniu) oznacza, że wierzchołek płytki ślizga się po warstwie utwardzonej przez poprzednie przejście. Następuje gwałtowny wzrost temperatury, zatarcie i wyłamanie krawędzi.
Złota zasada: Posuw musi być zdecydowany. Ostrze musi wchodzić pod utwardzoną strefę materiału. Bezpieczny zakres posuwu przy toczeniu zgrubnym to od 0,18 do 0,35 mm/obr.
3. Zmienna głębokość skrawania (ap) przeciwko karbowi
Zużycie karbowe (notch wear) to zmora tokarzy obrabiających Duplex. W miejscu, gdzie krawędź skrawająca styka się z surową powierzchnią odkuwki lub z zewnętrznym naddatkiem poprzedniego przejścia, powstaje głębokie wcięcie w płytce.
Rozwiązanie:
- Jeśli wykonujesz obróbkę zgrubną w kilku przejściach, zmieniaj głębokość skrawania w każdym przejściu (np. pierwsze przejście ap = 3,0 mm, drugie ap = 2,2 mm, trzecie ap = 2,8 mm). Dzięki temu punkt powstawania karbu przemieszcza się po krawędzi płytki, zamiast niszczyć ją w jednym miejscu.
- Stosuj narzędzia o kącie przystawienia mniejszym niż 90 stopni (np. 45 stopni przy frezowaniu lub kąt przystawienia 75 stopni w nożach tokarskich). Kąt 45 stopni zmniejsza grubość wióra i rozkłada siły osiowe, chroniąc newralgiczny wierzchołek narzędzia.
4. Płytki okrągłe (Round Inserts) – król obróbki zgrubnej
Do ciężkiego toczenia i frezowania zgrubnego korpusów zaworów ze stali Super Duplex bezkonkurencyjne są płytki okrągłe (typu RCMT / RPMT).
Brak ostrego naroża eliminuje najsłabszy punkt narzędzia. Siły skrawania rozkładają się na długim łuku, co pozwala na zastosowanie wyższych posuwów i radykalnie zmniejsza skłonność do powstawania karbu.
Dobór Geometrii Łamacza Wióra: Dlaczego zwykła płytka zawodzi?
Wióry z Duplexu są niezwykle twarde i sprężyste. Jeśli łamacz wióra nie zwinie ich w ciasną spiralę i nie złamie na krótkie segmenty (o kształcie cyfry 6 lub 9), wiór zamieni się we wstęgę, która zniszczy powierzchnię detalu, zatrze się w osłonie transportera wiórów lub uszkodzi sondę pomiarową.
Jak dobrać geometrię?
- Geometrie dedykowane do stali nierdzewnej (Grupa ISO M): Płytka musi mieć wybitnie dodatni kąt natarcia (Positive Rake), ostro szlifowaną krawędź skrawającą i specjalnie ukształtowaną komorę łamacza wióra (np. geometrie typu MM / MF u Sandvika, SM / SF u Iscara, czy MP u Waltera).
- Drobnoziarniste węgliki z twardą powłoką PVD: Chociaż powłoki CVD są grubsze, to powłoki PVD (np. na bazie TiAlN / AlCrN) pozwalają zachować znacznie ostrzejszą krawędź tnącą bez mikro-zaokrągleń, co zmniejsza siły nacisku na materiał.
- Unikaj płytek z fazką ochronną (T-land): Gruba faza na krawędzi płytki, świetna do żeliwa czy stali węglowej, przy Duplexie wywołuje potężne tarcie i natychmiastowe utwardzenie detalu.
Chłodzenie Wysokociśnieniowe (HPC): Klucz do Sukcesu
W nowoczesnych holenderskich zakładach produkcyjnych pracujących ze stalami Duplex standardowe podlewanie detalu emulsją z elastycznej rurki przegubowej (tzw. loc-line pod ciśnieniem 3-5 barów) to za mało.
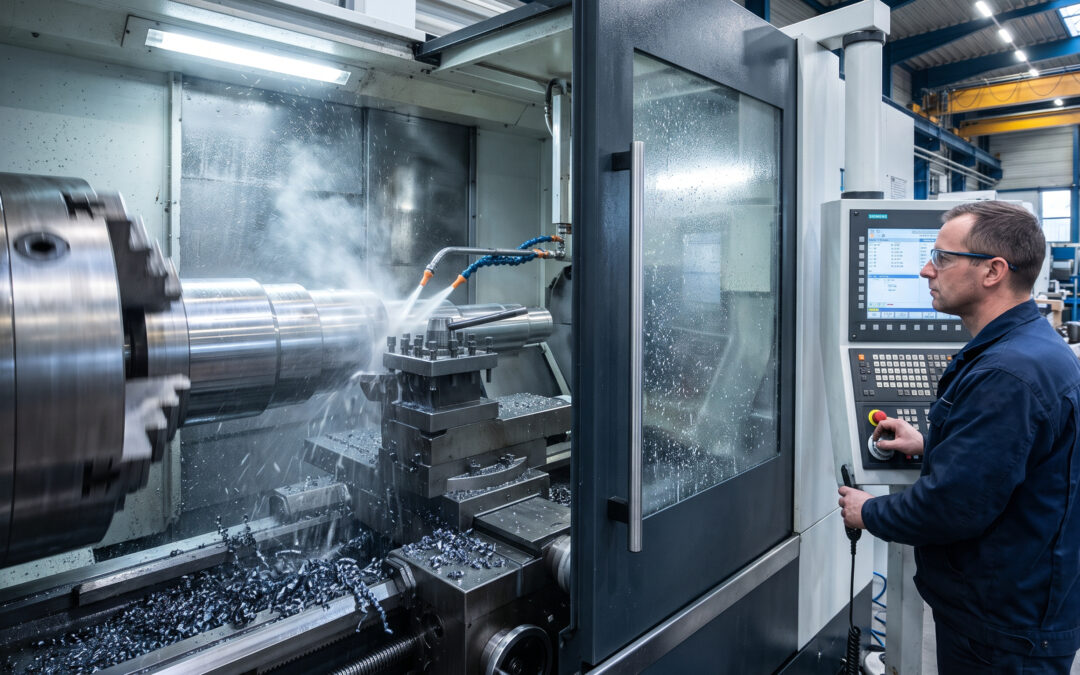
Standardem staje się chłodzenie wysokociśnieniowe (High Pressure Coolant – HPC) pod ciśnieniem od 70 do nawet 150 barów, podawane przez precyzyjne dysze zintegrowane w korpusie noża lub oprawki frezarskiej:
- Hydrauliczny klin: Strumień chłodziwa pod ciśnieniem 80 barów uderza precyzyjnie w punkt styku spływającego wióra z powierzchnią natarcia płytki. Działa jak klin, który mechanicznie odrywa wiór od narzędzia, ułatwiając jego natychmiastowe złamanie.
- Gwałtowny spadek temperatury: Błyskawiczne odebranie ciepła ze strefy skrawania zapobiega odkształceniom plastycznym krawędzi skrawającej i wydłuża żywotność płytki nawet o 200 – 300%.
- Emulsja: Stężenie chłodziwa przy obróbce stali Duplex powinno być podniesione do poziomu 8 – 10% (zamiast standardowych 5-6%), aby zapewnić optymalne smarowanie i zminimalizować przywieranie materiału.
Duplex w Holandii – Stabilne zarobki i nowoczesny park maszynowy
Obróbka stopów kwasoodpornych i dwufazowych to jedna z najbardziej poszukiwanych specjalizacji w holenderskim przemyśle. Wynika to z prostej przyczyny: firmy nie mogą pozwolić sobie na zatrudnienie ludzi, którzy uczą się na błędach przy materiale, którego tona kosztuje kilkukrotnie więcej niż zwykłej stali.
Pracodawcy operujący w ramach branżowych układów zbiorowych (CAO Metalektro oraz CAO Metaal en Techniek) oferują dla tych specjalistów najwyższe grupy taryfowe oraz dodatki:
- Samodzielny Frezer CNC Holandia potrafiący zaprogramować optymalne ścieżki trochoidalne na centrach obróbczych pod Duplex i dobrać narzędzia antywibracyjne otrzymuje stawki znacznie przewyższające średnią rynkową.
- Niezwykle ceniony jest precyzyjny Tokarz CNC Holandia do obróbki wałów pomp spożywczych i gniazd uszczelnień mechanicznych, gdzie błąd chropowatości eliminuje część z odbioru sanitarnego.
- Z kolei w działach prefabrykacji konstrukcji ze stali kwasoodpornych kluczową rolę odgrywa doświadczony Operator prasy krawędziowej Holandia – tłoczenie i gięcie blach ze stali Duplex wymaga uwzględnienia potężnego sprężynowania powrotnego (Springback), dwukrotnie większego niż przy stali czarnej.
Wykorzystaj swój kunszt skrawania z Technic Workers
Pracujesz na co dzień ze stalami kwasoodpornymi, duplexem czy tytanem, ale w obecnej firmie Twoje umiejętności są traktowane jak zwykła, seryjna robota? Brakuje Ci nowoczesnych narzędzi, chłodzenia HPC i stabilnych maszyn?
W Technic Workers łączymy doświadczonych fachowców z holenderskimi liderami technologii spożywczych i rolniczych. Zapewniamy w pełni transparentne warunki zatrudnienia, stałe wsparcie koordynatorów i stawki odzwierciedlające Twój techniczny kunszt.
Stabilna i bezpieczna Praca CNC Holandia w nowoczesnym środowisku czeka na Ciebie. Przekonaj się, jak holenderski przemysł docenia prawdziwych profesjonalistów.
>> Zobacz najnowsze oferty pracy dla Frezerów i Tokarzy CNC w Holandii i aplikuj już dziś <<