W typowym warsztacie mechanicznym po skończonym frezowaniu detal przedmuchuje się pistoletem ze sprężonym powietrzem, przeciera zaolejoną szmatą, odkłada na drewnianą paletę i uznaje robotę za wykonaną. Jednak w holenderskim zagłębiu technologicznym Brainport Eindhoven taka praktyka skończyłaby się natychmiastową dyskwalifikacją całej partii materiału.
W ekosystemie dostawców dla przemysłu półprzewodnikowego (przede wszystkim dla maszyn fotolitograficznych ASML), mikroskopii elektronowej (Thermo Fisher Scientific) czy technologii analitycznych, idealna geometria detalu to zaledwie połowa sukcesu. Równie istotna jest czystość molekularna powierzchni.
W tym artykule z serii Anatomia Projektów zaglądamy za śluzy sterylnych stref montażowych. Wyjaśniamy, dlaczego po zejściu z obrabiarki CNC detal trafia do Cleanroomu, na czym polegają rygorystyczne normy czystości Grade 4 i Grade 2 oraz jak ta wiedza przekłada się na zarobki specjalistów w Holandii.
Szybka diagnoza: Dlaczego przemysł High-Tech w Holandii wymaga Cleanroomu?
Dla operatorów i technologów szukających sedna tematu czystości technicznej:
- Przyczyna rygoru: Komponenty montowane w maszynach do produkcji mikroprocesorów pracują w warunkach ultra-wysokiej próżni (UHV – Ultra-High Vacuum) oraz w wiązce ekstremalnego ultrafioletu (EUV). Jakikolwiek mikroskopijny ślad oleju, potu z dłoni czy pyłek kurzu paruje w próżni (zjawisko odgazowywania – outgassing), osiada na wielomilionowej optyce Zeissa i trwale niszczy tor wiązki laserowej.
- Standardy czystości: Obowiązują rygorystyczne specyfikacje czystości (np. ASML GSA – Grade 4 dla próżni podstawowej oraz Grade 2 i Grade 1 dla strefy bezpośredniego naświetlania wafla krzemowego).
- Środowisko: Kontrola cząstek stałych w halach Cleanroom klasy ISO 6 i ISO 7, ze stałą temperaturą 20 st. C, kontrolowaną wilgotnością i filtracją HEPA/ULPA.
- Proces post-machining: Obejmuje mikroskopowe gratowanie krawędzi, wieloetapowe mycie ultradźwiękowe w wodzie demineralizowanej, wygrzewanie próżniowe (bake-out), inspekcję w świetle UV oraz podwójne zgrzewanie w antystatyczne worki foliowe (ESD).
Dlaczego idealny wymiar to za mało? Fizyka próżni i zjawisko outgassingu
Wyobraź sobie, że wykonałeś skomplikowany korpus z aluminium 6082 lub tytanu. Wszystkie tolerancje mieszczą się w granicach 0,005 mm, a chropowatość powierzchni Ra wynosi 0,4. Na klasycznej kontroli jakości detal otrzymuje zielone światło.
Dlaczego więc w Holandii ten sam detal może zostać odrzucony?
Odpowiedzią jest środowisko pracy komponentu. Wewnątrz maszyn fotolitograficznych panuje próżnia rzędu 10-7 do nawet 10-9 mbar. W takich warunkach zjawiska fizyczne zachodzą zupełnie inaczej niż w atmosferze ziemskiej:
- Odgazowywanie (Outgassing): Cząsteczki płynów obróbkowych, węglowodorów, a nawet minerały z twardej wody uwięzione w mikroskopijnych porach metalu pod wpływem próżni zaczynają gwałtownie parować. Te uwolnione molekuły tworzą mgłę, która osadza się na zwierciadłach optycznych, powodując utratę ostrości wiązki naświetlającej mikroskopijne ścieżki procesora.
- Załamanie wiązki EUV: Promieniowanie skrajnego ultrafioletu (EUV o długości fali 13,5 nm) jest pochłaniane niemal przez wszystko, w tym przez powietrze i drobinki kurzu. Dlatego proces produkcji chipów musi odbywać się w idealnej próżni i absolutnej sterylności. Jeden pyłek o wielkości 0,1 mikrona spadający na wafel krzemowy oznacza zniszczenie setek gotowych procesorów.
Standardy czystości w Holandii: Od Grade 4 do Grade 1
Wchodząc do holenderskich zakładów pracujących dla sektora półprzewodników, szybko spotkasz się z oznaczeniami klas czystości chemicznej i pyłowej. Najbardziej znanym standardem są wytyczne ASML (tzw. GSA – General Cleanliness Specification):
- Surface Cleanliness Grade 4 (Czystość techniczna podstawowa): Dotyczy części pracujących w otoczeniu maszyny lub w zewnętrznych układach pomocniczych. Detale muszą być całkowicie odtłuszczone, pozbawione jakichkolwiek wiórów, gratu czy widocznych plam po emulsji chłodzącej.
- Surface Cleanliness Grade 2 (Czystość ultra-wysokiej próżni): Standard dla detali montowanych bezpośrednio w komorach próżniowych i w pobliżu toru optycznego. Wymaga laboratoryjnego usunięcia węglowodorów, jonów pierwiastków śladowych i cząstek stałych. Detale dotykane mogą być wyłącznie w bezpudrowych rękawiczkach nitrylowych w strefie czystej.
- Surface Cleanliness Grade 1 (Najwyższy reżim sterylności): Dotyczy komponentów mających bezpośredni kontakt z waflami krzemowymi lub elementami reticle. Wymaga absolutnej sterylności na poziomie molekularnym.
Droga detalu z maszyny CNC do strefy Cleanroom
Jak w praktyce wygląda proces obróbki części pod normy sterylne? To precyzyjny łańcuch operacji, w którym operator odgrywa kluczową rolę:
Krok 1: Wymagania obróbcze na samej obrabiarce
Już podczas pracy frezarki lub tokarki obowiązują restrykcyjne zasady:
- Zakaz stosowania chłodziw z dodatkiem chloru, silikonu lub siarki: Te pierwiastki wchodzą w reakcje międzykrystaliczne ze stopami metali i są niemal niemożliwe do późniejszego wypłukania w myjkach.
- Bezwzględne unikanie „ugniatania” gratu: Tępe narzędzia wygniatają wiór zamiast go ścinać. Wiór wtarty w krawędź detalu może odpaść dopiero po miesiącu pracy maszyny w Holandii i spowodować zwarcie w obwodzie elektronicznym.
Krok 2: Mikroskopowe gratowanie (Deburring)
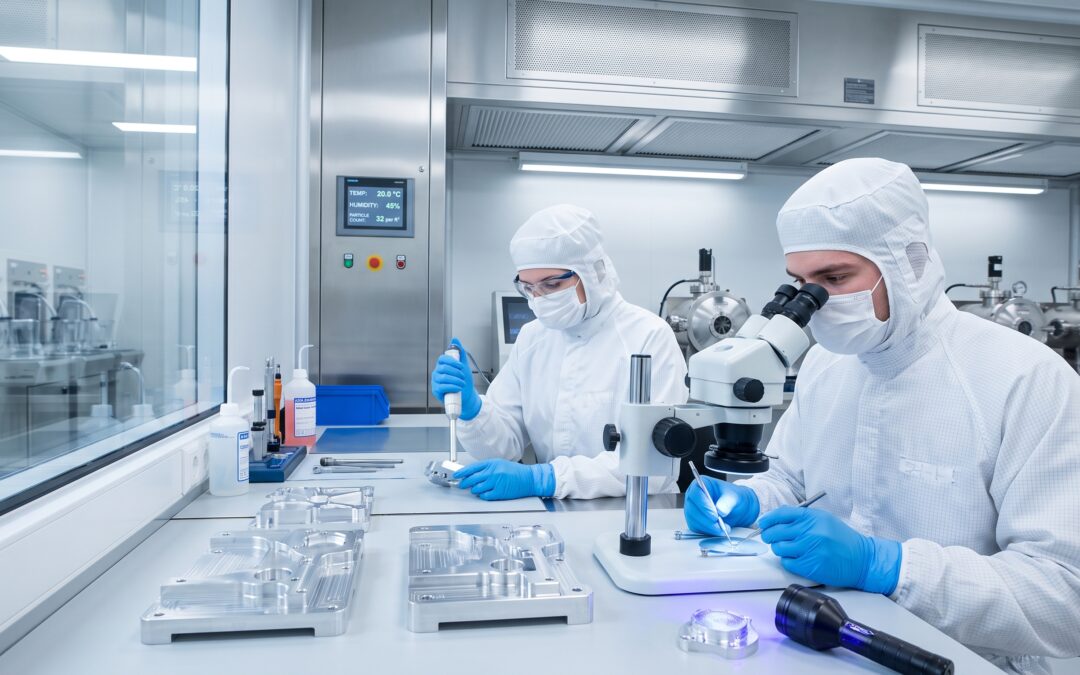
Po obróbce detal trafia na stanowisko gratowania ręcznego. Pracownik pod lupą lub stereomikroskopem (często w powiększeniu 10x do 40x) za pomocą precyzyjnych skalpeli i pilników ceramicznych usuwa każdy, nawet niewidoczny gołym okiem zadzior. Krawędzie muszą mieć idealny promień lub fazę zgodną z rysunkiem technicznym.
Krok 3: Mycie chemiczne i ultradźwiękowe (Multi-stage Ultrasonic Cleaning)
Detal wędruje do automatycznej linii myjącej składającej się z kilku wanien:
- Odtłuszczanie wstępne w gorącym roztworze detergentu z falami ultradźwiękowymi.
- Płukanie kaskadowe w ultra-czystej wodzie demineralizowanej (DI Water – Deionized Water o przewodności poniżej 0,1 mikroSimensa/cm).
- Płukanie końcowe i suszenie gorącym, filtrowanym powietrzem lub w piecu próżniowym.
Krok 4: Wygrzewanie próżniowe (Bake-Out)
W celu osiągnięcia czystości Grade 2 detale umieszcza się w piecu próżniowym i wygrzewa w temperaturze od 120 st. C do ponad 200 st. C przez kilkanaście godzin. Proces ten wymusza odparowanie wszelkich lotnych związków organicznych z powierzchni metalu. Czystość gazów wylotowych jest monitorowana za pomocą spektrometru masowego (analiza gazów resztkowych – RGA).
Krok 5: Inspekcja UV i pakowanie Cleanroom (ISO 6 / ISO 7)
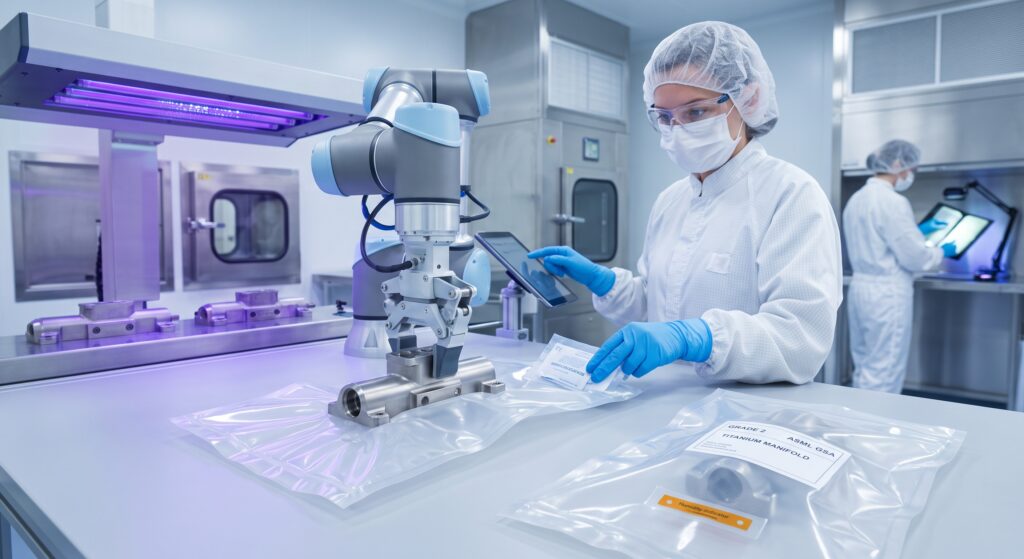
W strefie czystej (gdzie operatorzy noszą specjalne kombinezony, maski i podwójne rękawiczki) detal jest sprawdzany pod lampą UV (tzw. czarne światło). Wszelkie zanieczyszczenia organiczne czy włókna świecą w świetle ultrafioletowym jak neon.
Jeśli detal przejdzie test:
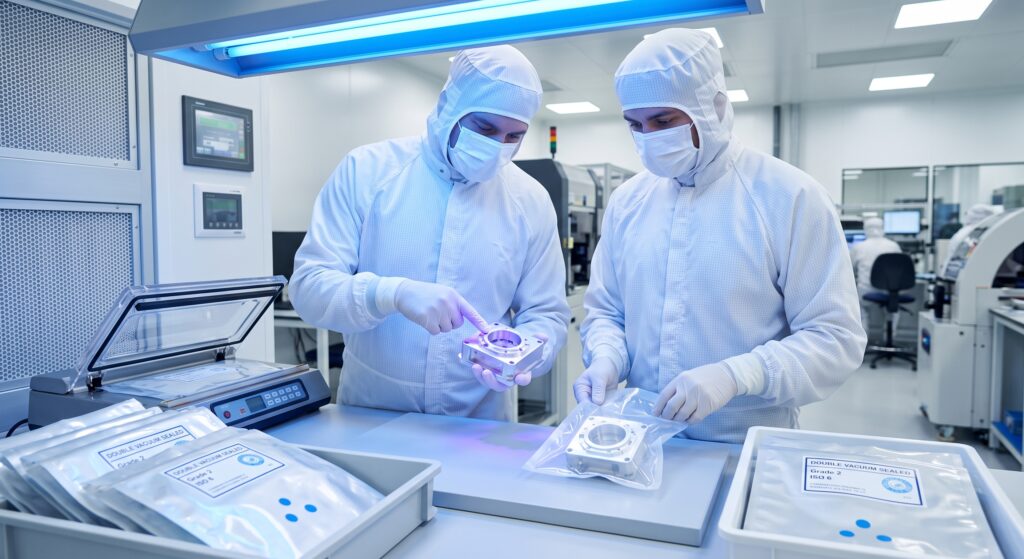
- Jest pakowany w podwójny lub potrójny worek z folii antystatycznej (ESD).
- Przestrzeń między workami jest zgrzewana próżniowo lub wypełniana czystym azotem.
- Do paczki dołącza się wskaźnik wilgotności oraz certyfikat czystości partii.
3 rzeczy, które zaskakują polskich operatorów w zakładach High-Tech
Przesiadka z klasycznej polskiej narzędziowni do holenderskiego zakładu produkującego dla branży czipów to rewolucja w codziennych nawykach:
- Absolutny ban na silikon i kremy do rąk: W halach high-tech silikon jest substancją ściśle zakazaną. Cząsteczki silikonu wędrują w powietrzu i są śmiertelnym wrogiem optyki litograficznej. Używanie kosmetyków z silikonem przed pracą jest zabronione.
- Nigdy nie dotykaj detalu gołą ręką: Nawet po wstępnej obróbce zgrubnej, naturalny tłuszcz i kwas mlekowy ze skóry wnikają w strukturę aluminium i potrafią wytrawić trwały ślad, niszcząc anodowanie lub uniemożliwiając uzyskanie próżni.
- Kultura dbania o maszynę: Mycie przestrzeni roboczej maszyny, kontrola stężenia i czystości chłodziwa oraz regularne usuwanie szlamu to nie przykry obowiązek po godzinach, ale integralny element technologii gwarantujący brak skażenia detali.
Dlaczego holenderskie firmy płacą najwyższe stawki za znajomość tych zasad?
Firmy w regionie Eindhoven, Veldhoven, Tilburga czy Helmond nie szukają ludzi, którzy tylko potrafią szybko wcisnąć zielony przycisk START.
Gdy surowy komponent z egzotycznego stopu tytanu kosztuje 3000 euro, a czas jego precyzyjnej obróbki na 5-osiowym centrum frezarskim wynosi kilkanaście godzin, błąd na etapie mycia lub porysowanie powierzchni w trakcie gratowania oznacza gigantyczną stratę finansową dla firmy.
Dlatego holenderscy pracodawcy w ramach układu zbiorowego CAO Metalektro nagradzają fachowców rozumiejących kulturę High-Tech:
- Samodzielny frezer CNC pracujący przy detalach próżniowych otrzymuje stawki z najwyższych grup taryfowych.
- Doceniani są specjaliści obróbki tokarskiej – precyzyjny tokarz potrafiący uzyskać idealne pasowania pod uszczelnienia metal-metal (bez elastomerów) to kluczowy filar produkcji aparatury naukowej.
- Z kolei dbałość o czystość powierzchni arkuszy i brak zarysowań to wiedza, którą z powodzeniem wykorzystuje każdy doświadczony operator prasy krawędziowej przy gięciu elementów obudów aparatury badawczej i półprzewodnikowej.
Zbuduj swoją karierę w sercu europejskich innowacji
Masz dość pracy w brudzie, wiecznym pośpiechu i oparach taniego chłodziwa? Chcesz pracować w czystym, klimatyzowanym środowisku, gdzie jakość, kultura techniczna i precyzja są cenione wyżej niż tempo akordu?
W Technic Workers łączymy wykwalifikowanych fachowców z najlepszymi holenderskimi zakładami High-Tech, które współpracują z liderami światowego rynku półprzewodników. Zapewniamy przejrzyste warunki, wsparcie na miejscu oraz wynagrodzenie odpowiadające Twojej odpowiedzialności.
Nowoczesna praca na stanowiskach CNC w Holandii czeka na Ciebie. Przekonaj się, jak wygląda obróbka metali w najwyższym europejskim standardzie.
>> Zobacz aktualne oferty pracy w holenderskim sektorze High-Tech i aplikuj już dziś <<