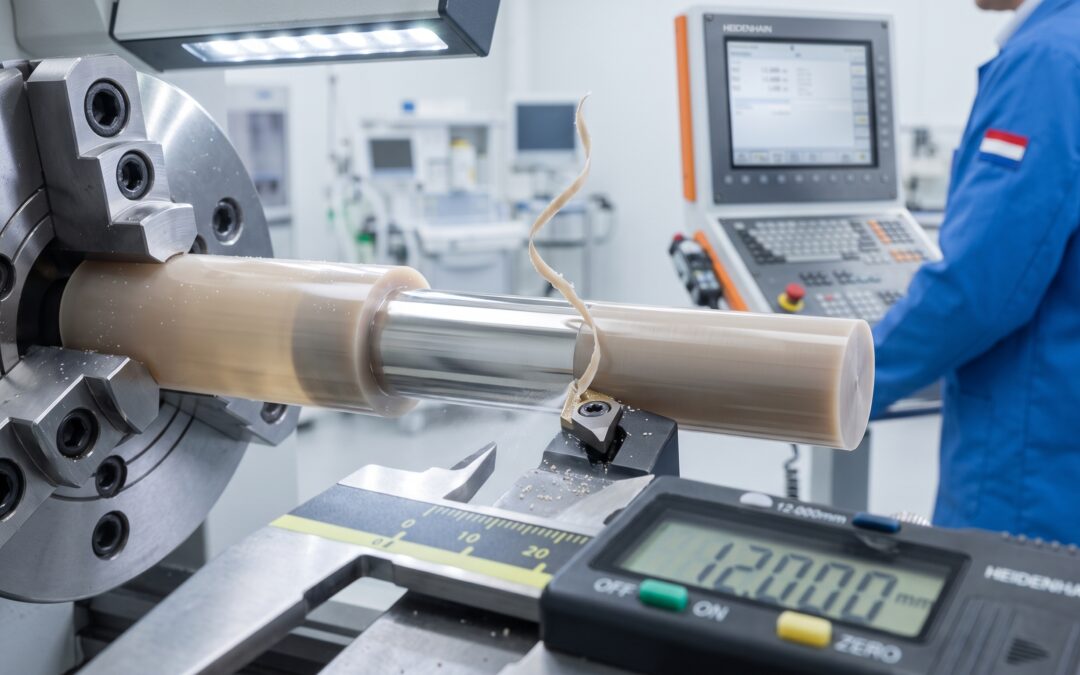
Wielu tokarzy i frezerów, którzy całą karierę spędzili na skrawaniu stali narzędziowej, kwasówki czy tytanu, traktuje tworzywa sztuczne z przymrużeniem oka: „Plastik? Przecież to idzie jak w masło”. To przekonanie trwa zazwyczaj do momentu, gdy na stole ląduje wałek medycznego PEEK-u za kilkaset euro, a rysunek techniczny wymaga tolerancji w klasie H6, bicia poniżej 0,005 mm i absolutnego zakazu używania standardowych chłodziw.
W holenderskim zagłębiu technologicznym wokół Eindhoven i Best (gdzie zlokalizowane są m.in. zakłady Philips Healthcare oraz setki wyspecjalizowanych dostawców aparatury medycznej) obróbka polimerów wysokosprawnych to dyscyplina dla elity.
W tym artykule z serii Anatomia Projektów rozkładamy na czynniki pierwsze fizykę i technologię skrawania polimerów inżynieryjnych: PEEK, Torlonu i POM-C. Wyjaśniamy, dlaczego tworzywo potrafi przysporzyć więcej siwych włosów niż Inconel i jak wiedza o mikronach na tworzywach przekłada się na zarobki w Holandii.
Szybka diagnoza: Dlaczego tworzywa medyczne są tak trudne w obróbce?
Dla technologów i operatorów szukających natychmiastowych wytycznych:
- Brak przewodności cieplnej: Polimery przewodzą ciepło nawet 100-200 razy gorzej niż stale czy aluminium. Ciepło nie ucieka z wiórem, lecz kumuluje się w materiale i ostrzu narzędzia, powodując natychmiastowe płynięcie krawędzi, deformację termiczną i zakleszczanie wiertła.
- Ekstremalna rozszerzalność cieplna: Współczynnik rozszerzalności liniowej PEEK czy POM-C jest od 3 do 8 razy większy niż stali. Wzrost temperatury detalu o zaledwie 5 stopni Celsjusza (np. od ciepła dłoni podczas pomiaru) potrafi wypchnąć wymiar poza tolerancję 0,01 mm.
- Sprężynowanie materiału (niski moduł Younga): Polimery uginają się pod naporem narzędzia zamiast poddawać się czystemu ścinaniu. Efektem są stożki przy toczeniu, zaciśnięte gwinty oraz uciekające średnice otworów.
- Reżim sterylności (Medycyna i Cleanroom): W elementach implantów lub sterylizowalnych narzędzi chirurgicznych obowiązuje całkowity zakaz stosowania chłodziw na bazie olejów mineralnych, siarki czy chloru. Obróbka musi odbywać się na sucho, z chłodzeniem sprężonym powietrzem (dysze Vortex) lub w ultra-czystej wodzie demineralizowanej.
Królowie polimerów: PEEK, Torlon i POM-C
W holenderskich narzędziowniach produkujących dla medycyny, farmacji i diagnostyki laboratoryjnej nie spotkasz zwykłego polietylenu czy taniego PVC. Królują trzy materiały:
- PEEK (Polieteroeteroketon – np. Optima, Zeniva, KetaSpire): Kosztowny superpolimer o doskonałej biozgodności, odporny na setki cykli sterylizacji parowej (autoklaw). Zastępuje tytan w implantach kręgosłupowych i komponentach endoskopów.
- Torlon (Poliamidoimid – PAI): Wytrzymałością mechaniczną w wysokich temperaturach (do 250 stopni C) przewyższa niemal wszystkie inne tworzywa. Stosowany w elementach zaworów precyzyjnych i precyzyjnej mechanice rezonansów magnetycznych (MRI).
- POM-C (Poliacetal / Polyoxymethylene): Bardzo stabilny wymiarowo i łatwy w skrawaniu, ale podatny na pęknięcia naprężeniowe w osi rdzenia ekstrudowanego wałka.
4 Pułapki Fizyczne przy Obróbce Polimerów
Dlaczego doświadczony tokarz psuje detal z PEEK-u, stosując techniki wyuczone na stali nierdzewnej?
1. Zjawisko „płynięcia” i brak odprowadzania ciepła
Stal lub aluminium odprowadzają większość ciepła skrawania bezpośrednio do spływającego wióra. Tworzywa sztuczne są doskonałymi izolatorami termicznymi.
Gdy frezujesz kieszeń tępawym narzędziem, generowane tarcie nie ma ujścia. Temperatura w strefie skrawania w ułamku sekundy przekracza temperaturę zeszklenia materiału. PEEK zaczyna się mazać, ciągnąć jak guma i zalepiać rowki wiórowe freza. Następuje gwałtowny wzrost sił skrawania i złamanie narzędzia.
Złota zasada: Duży posuw, ostra krawędź, umiarkowane obroty. Narzędzie musi „odcinać” gruby wiór, który zabierze ciepło, zanim zdąży ono wniknąć w ściankę detalu.
2. Sprężynowanie materiału i zaciśnięte gwinty
Moduł sprężystości wzdłużnej (moduł Younga) dla stali to około 200 000 MPa, podczas gdy dla PEEK wynosi on zaledwie 3500 do 4500 MPa. Tworzywo jest podatne i elastyczne.
Gdy nóż tokarski dotyka wałka, materiał najpierw ucieka (odgina się), a po przejściu noża wraca do pierwotnego kształtu. Efekt? Detal wytoczony „na wymiar” po wyjęciu z uchwytu okazuje się za gruby na środku i stożkowy.
Jeszcze gorzej wygląda gwintowanie:
- Wkręcany gwintownik wciska materiał w głąb.
- Po wykręceniu narzędzia tworzywo sprężyście rozpręża się do środka otworu.
- Sprawdzian gwintowy nie wchodzi, a śruba tytanowa zacina się na pierwszym zwoju.
Rozwiązanie: W obróbce tworzyw stosuje się gwintowniki nadwymiarowe (np. z tolerancją 6G lub specjalne geometrie do tworzyw) albo wykonuje się gwintowanie frezem spiralnym z dwoma przejściami.
3. Rozszerzalność cieplna – Detal, który rośnie w dłoniach
Wyobraź sobie tuleję z POM-C o średnicy 100 mm obrabianą w tolerancji plus/minus 0,01 mm.
Współczynnik rozszerzalności cieplnej dla POM-C to około 110 x 10^-6 / K (dla stali jest to zaledwie 12 x 10^-6 / K). Różnica niemal dziesięciokrotna!
Jeśli zmierzysz detal zaraz po wyjęciu z maszyny (kiedy nagrzał się do 30 stopni Celsjusza), a potem odłożysz go do klimatyzowanej izby pomiarowej o temperaturze 20 stopni Celsjusza – jego średnica skurczy się samoczynnie o ponad 0,1 mm! Dla kontrolera jakości oznacza to natychmiastowy brak.
4. Naprężenia wewnętrzne i potrzeba wyżarzania (Annealing)
Pręty i płyty z PEEK czy Torlonu powstają w procesie wytłaczania (ekstruzji). W ich rdzeniu uwięzione są gigantyczne naprężenia chłodnicze.
Gdy zbierasz jednostronnie 50% materiału, zdejmujesz zewnętrzną, napiętą warstwę. Następnego ranka idealnie prosta płytka leżąca na stole wygina się w łuk.
W profesjonalnych zakładach medycznych w Holandii obróbka PEEK składa się z cykli wyżarzania relaksacyjnego w piecach komorowych:
- Obróbka zgrubna z naddatkiem 1,0 – 1,5 mm.
- Powolne wygrzewanie w piecu (np. 150 – 200 stopni Celsjusza przez kilka godzin) z kontrolowanym chłodzeniem (np. 10 stopni na godzinę).
- Dopiero po pełnym odprężeniu wykonuje się finalne przejście wykańczające.
Geometria narzędzi: Jak kroić polimer jak skalpel?
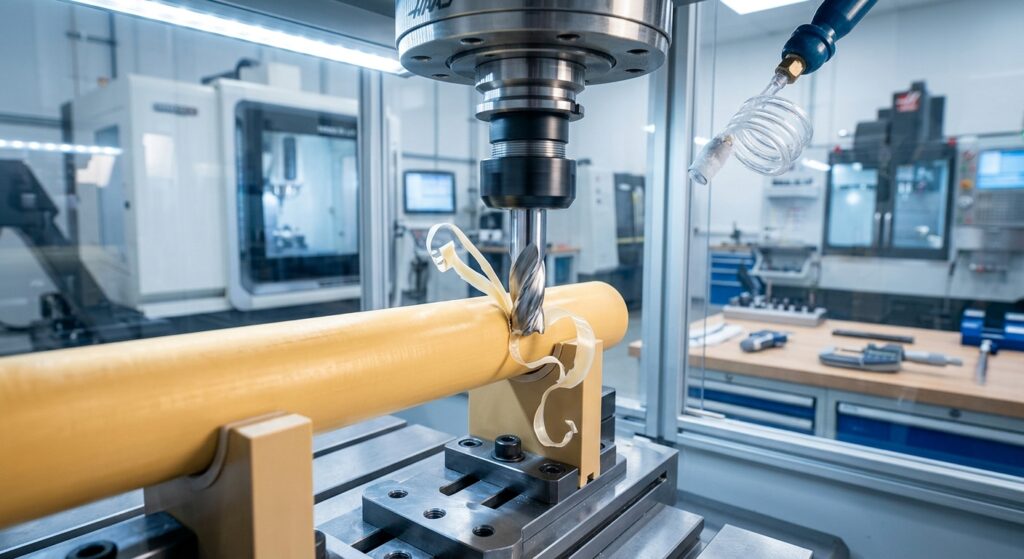
Do obróbki tworzyw medycznych nie wolno używać standardowych narzędzi z grubymi powłokami AlTiN czy TiCN (są one zbyt zaokrąglone na krawędzi, przez co zamiast ścinać – zgniatają tworzywo):
- Kąt natarcia: Wybitnie dodatni (od 15 do nawet 25 stopni), aby maksymalnie obniżyć siłę nacisku na detal.
- Krawędź skrawająca: Ostra jak brzytwa, niezaokrąglona (promień krawędzi poniżej 5 mikronów). Najlepiej sprawdzają się szlifowane, niepowlekane węgliki monolityczne lub narzędzia z ostrzami diamentowymi PCD (diament polikrystaliczny).
- Polerowane rowki wiórowe: Wióry z tworzywa mają tendencję do zgrzewania się pod wpływem ciśnienia. Polerka na lustro zapobiega ich przywieraniu i gwarantuje płynny spływ.
Rola czystości i chłodzenia w branży Med-Tech
W konwencjonalnej obróbce metali standardem jest emulsja chłodząca. Jednak komponenty medyczne wszczepiane w ciało pacjenta podlegają rygorystycznym normom biozgodności (np. ISO 10993, FDA).
Cząsteczki oleju mineralnego wnikają w mikro-pory polimerów i są niemożliwe do wypłukania. Dlatego w halach medycznych w Holandii stosuje się:
- Chłodzenie zimnym powietrzem: Specjalne pistolety i dysze z rurką Ranque-Hilscha (Vortex Tube), które bez udziału prądu wytwarzają strumień suchego powietrza o temperaturze minus 10 stopni Celsjusza.
- Chłodzenie mgłą z czystej wody DI: Odmineralizowana woda bez jakichkolwiek dodatków chemicznych.
- Obróbkę całkowicie na sucho: Z zastosowaniem wydajnych odciągów wiórów i pyłów syntetycznych.
Ile płaci holenderski sektor Med-Tech za te umiejętności?
W rejonie Brabancji, wokół Eindhoven, Veldhoven i Nuenen, rośnie liczba nowoczesnych narzędziowni pracujących dla medycyny i analityki laboratoryjnej.
Produkcja implantów ortopedycznych czy elementów robotów chirurgicznych (np. da Vinci) to produkcja mało- i średnioseryjna, w której nie liczy się walka o każdą sekundę taktu, lecz bezwzględna powtarzalność i brak śladów po obróbce.
Pracodawcy operujący w ramach układu zbiorowego CAO Metalektro doskonale wiedzą, jak trudno znaleźć fachowca, który potrafi zamocować wiotki detal z PEEK-u bez odciśnięcia szczęk imadła i utrzymać mikrony na średnicy:
- Doświadczony frezer CNC potrafiący zaplanować strategie wieloetapowego odprężania i obróbki szybkościowej (HSM) tworzyw technicznych może liczyć na najwyższe stawki godzinowe i pracę w laboratoryjnych warunkach.
- Równie poszukiwany jest precyzyjny tokarz CNC do toczenia mikro-tulejek medycznych na automatach wzdłużnych (Swiss Type) z zachowaniem idealnej krawędzi bez gratu.
- Z kolei wszechstronność warsztatowa i rozumienie właściwości sprężystych materiałów to umiejętności, które z powodzeniem wykorzystuje także każdy odpowiedzialny operator prasy krawędziowej przy formowaniu osłon z zaawansowanych arkuszy poliwęglanowych i cienkich blach kwasoodpornych.
Rozwijaj karierę w sterylnym świecie medycyny z Technic Workers
Masz dość pracy przy brudnych, ciężkich odlewach, w wiecznym pyle i oparach zużytego chłodziwa? Chcesz pracować w czystym, nowoczesnym i cichym środowisku, tworząc komponenty ratujące ludzkie życie i zdrowie?
W Technic Workers łączymy polskich ekspertów precyzyjnej obróbki skrawaniem z czołowymi holenderskimi producentami aparatury medycznej i laboratoryjnej. Gwarantujemy przejrzyste warunki finansowe, holenderską umowę o pracę oraz wsparcie polskojęzycznych koordynatorów.
Przyszłościowa praca dla specjalistów CNC w Holandii czeka na Ciebie. Przekonaj się, jak Twoje wyczucie narzędzia i cierpliwość przekładają się na europejski standard życia.
>> Sprawdź aktualne oferty pracy w holenderskim sektorze Med-Tech i High-Tech <<