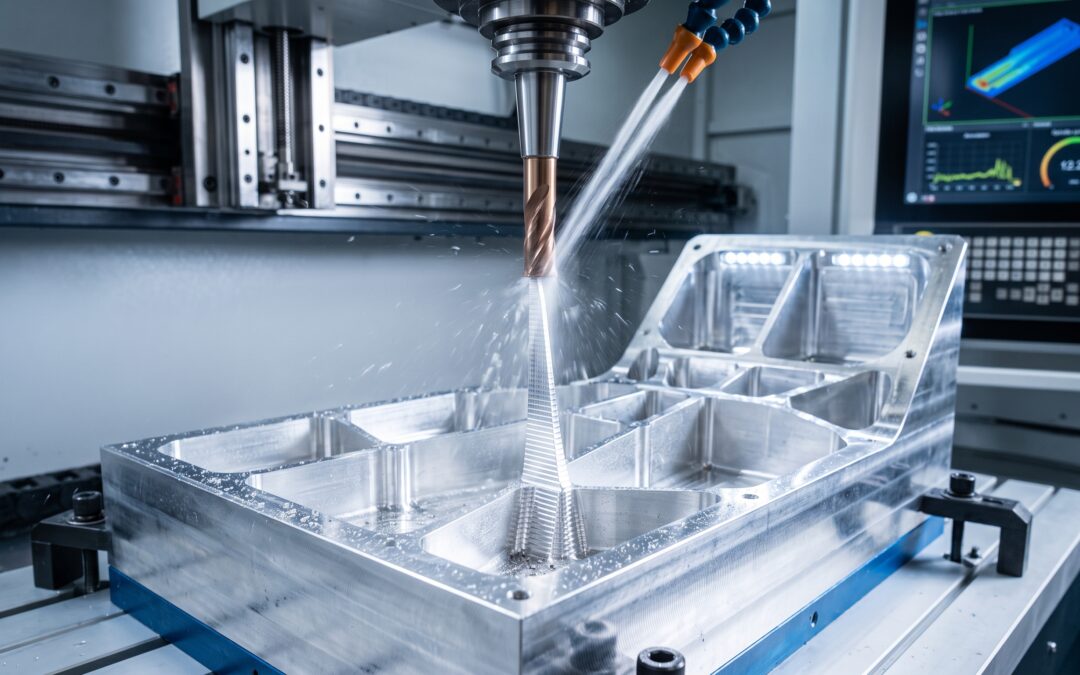
Większość operatorów obrabiających standardowe korpusy maszynowe uważa, że ścianka o grubości 2 mm to już cienki detal. Jednak w lotnictwie i przemyśle kosmicznym walka o każdy gram masy konstrukcyjnej wymusza zupełnie inne standardy. Frezowanie żeber o grubości 0,8 mm, 0,5 mm, a nawet 0,3 mm z litego bloku aluminium lotniczego to codzienność dostawców dla sektora Aerospace.
Największy problem? Z bloku surowca o masie 50 kg po obróbce zostaje zaledwie 2,5 kg gotowego detalu. Gdy usuniesz ponad 90% materiału, zmagazynowane wewnątrz struktury naprężenia potrafią wygiąć detal w łuk zaraz po poluzowaniu łap mocujących.
W tym artykule z serii Anatomia Projektów rozkładamy na czynniki pierwsze fizykę cienkich ścianek. Wyjaśniamy, jak eliminować ugięcia sprężyste, jak dobierać ścieżki w CAM oraz dlaczego specjaliści potrafiący zapanować nad lotniczym aluminium są w Holandii rozchwytywani.
Szybka diagnoza: Jak frezować ścianki poniżej 0,8 mm bez deformacji?
Dla technologów i programistów szukających natychmiastowych wytycznych:
- Przyczyna ugięć: Uwalnianie asymetrycznych naprężeń szczątkowych podczas skrawania oraz niska sztywność giętna cienkiej ścianki, powodująca jej odpychanie przez siły naporu promieniowego narzędzia.
- Strategia ścieżek CAM: Zaniechanie frezowania jednostronnego na pełną głębokość. Bezwzględne stosowanie obróbki naprzemiennej poziomami (tzw. stepped waterline), gdzie naddatek z obu stron ścianki usuwany jest równolegle, a grubszy materiał poniżej stanowi naturalne podparcie antywibracyjne.
- Geometria narzędzia: Monolityczne frezy węglikowe (VHM) o polerowanych rowkach wiórowych, z ostrym, mocno dodatnim kątem natarcia (minimalizacja sił tarcia na rzecz czystego ścinania wióra) oraz zmienną linią śrubowej podziałki (redukcja drgań harmonicznych – chatter).
- Mocowanie detalu: Zastąpienie imadeł mechanicznych próżniowymi stołami podciśnieniowymi, podparciem na bazie wypełniaczy termoplastycznych (woski techniczne, stopy niskotopliwe) lub technologią mrożenia kriogenicznego.
Dlaczego blok aluminium 7075 wygina się w łuk? Fizyka naprężeń szczątkowych
Projektanci samolotów i satelitów unikają łączenia wielu elementów nitami czy spawami na rzecz tzw. części monolitycznych (wykonywanych z jednego kawałka materiału). Pozwala to uzyskać najwyższą sztywność konstrukcji przy minimalnej wadze.
Materiałem pierwszego wyboru są stopy aluminium o wysokiej wytrzymałości:
- EN AW-7075-T651 (stop z cynkiem o parametrach zbliżonych do stali konstrukcyjnej),
- EN AW-2024-T351 (stop z miedzią, o wyjątkowej odporności na zmęczenie materiału).
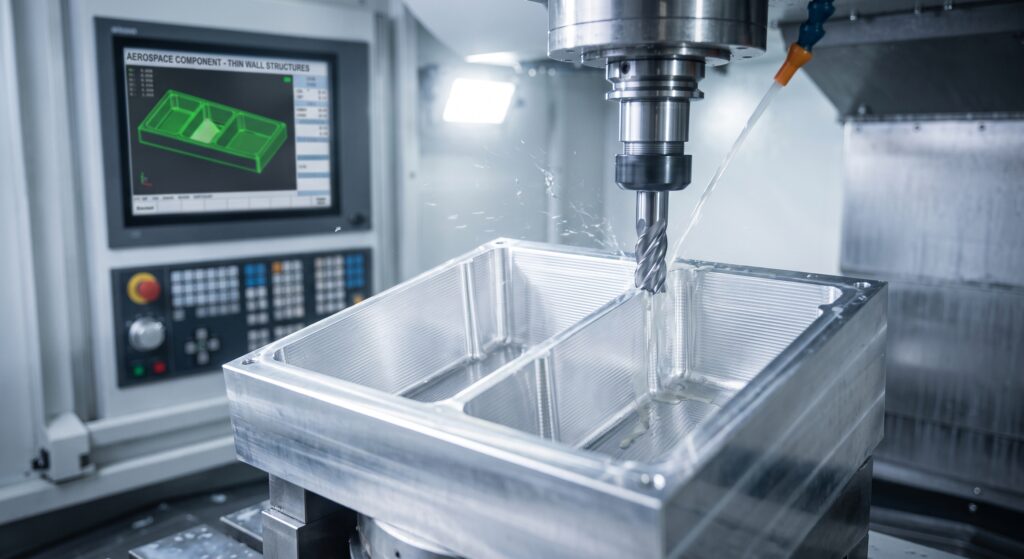
Oznaczenie T651 oznacza, że materiał po hartowaniu został poddany kontrolowanemu naciąganiu (odprężaniu mechanicznemu). Mimo to wewnątrz surowego walcowanego bloku nadal drzemią potężne siły. Dopóki blok jest nienaruszony, naprężenia ściskające i rozciągające równoważą się.
Gdy frezarka wybiera 95% objętości kieszeni, równowaga ta zostaje bezpowrotnie zniszczona. Efekt? Gotowe ożebrowanie po zdjęciu ze stołu deformuje się w łuk (tzw. banan), a tolerancje płaskości rzędu 0,05 mm natychmiast wypadają poza zakres dopuszczalny na rysunku.
Jak zneutralizować naprężenia? Strategia 3 kroków
Doświadczony Frezer CNC Holandia realizujący projekty dla lotnictwa nie wykonuje detalu „na gotowo” od góry do dołu. Obróbka dzieli się na precyzyjne fazy:
1. Zgrubne wybranie symetryczne (Roughing z naddatkiem)
Wybierasz materiał ze wszystkich kieszeni, pozostawiając od 1,5 mm do 2,0 mm naddatku na stronę. Zgrubowanie wykonuje się naprzemiennie po obu stronach detalu, aby uwalniające się naprężenia rozkładały się symetrycznie.
2. Relaksacja i sezonowanie (Bake-out lub odprężanie wibracyjne)
Po wybraniu naddatku detal jest odpinany z maszyny. W wielu holenderskich zakładach komponent trafia do pieca na wygrzewanie odprężające lub leżakuje w temperaturze 20 st. C przez 24 godziny. Materiał samoczynnie odkształca się w swoim naturalnym kierunku.
3. Frezowanie wykańczające na „uwolnionym” detalu
Detal jest ponownie bazowany na maszynie w stanie odprężonym. Dopiero wtedy zdejmuje się ostatnie setki milimetra, uzyskując idealną geometrię bez ryzyka późniejszego „odskoczenia” ścianek.
Walka z ugięciem i drganiami (Chatter): Błędy w ścieżkach narzędzia
Nawet jeśli uwolnisz naprężenia z materiału, pozostaje drugi wróg: wiotkość samej ścianki.
Wyobraź sobie żebro o wysokości 40 mm i grubości 0,6 mm. Przy takiej geometrii sztywność elementu spada dramatycznie. Gdy zbliża się do niego obracający się frez, siła odpychania promieniowego odgina ściankę.
Typowy błąd: Frezowanie jednostronne
Jeśli wyfrezujesz najpierw jedną kieszeń na pełną głębokość 40 mm, a potem spróbujesz wyfrezować kieszeń obok, cienka ścianka nie wytrzyma naporu narzędzia. Efekt to tzw. stożek (ścianka gruba na dole, cienka u góry) oraz potworne drgania harmoniczne (chatter), niszczące jakość powierzchni.
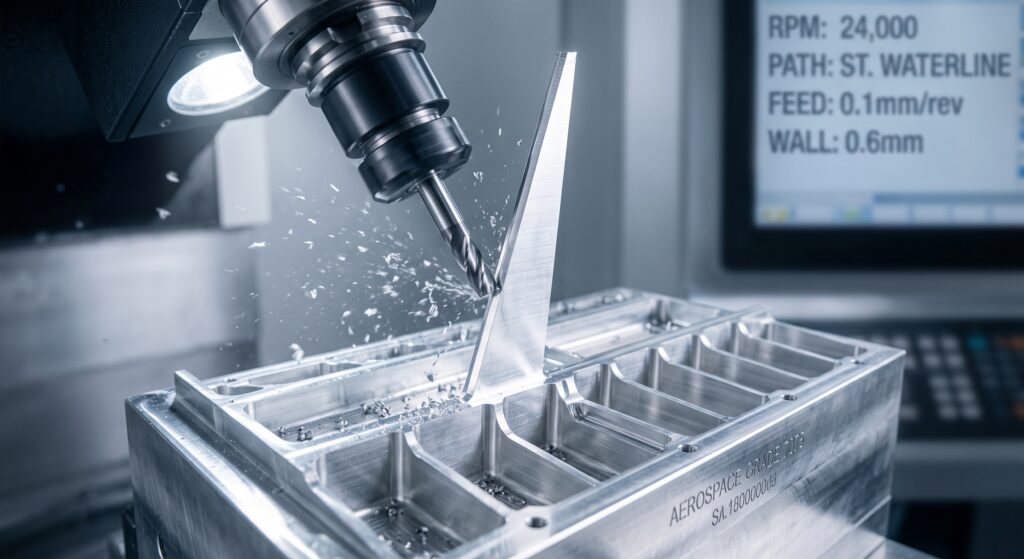
Prawidłowe rozwiązanie: Obróbka poziomami (Stepped Waterline)
Zamiast frezować kieszenie osobno, stosuje się obróbkę synchroniczną:
- Frez zbiera warstwę o głębokości np. 3 mm w lewej kieszeni.
- Narzędzie przechodzi na drugą stronę i zbiera 3 mm w prawej kieszeni na tym samym poziomie Z.
- Obie strony schodzą w dół krok po kroku.
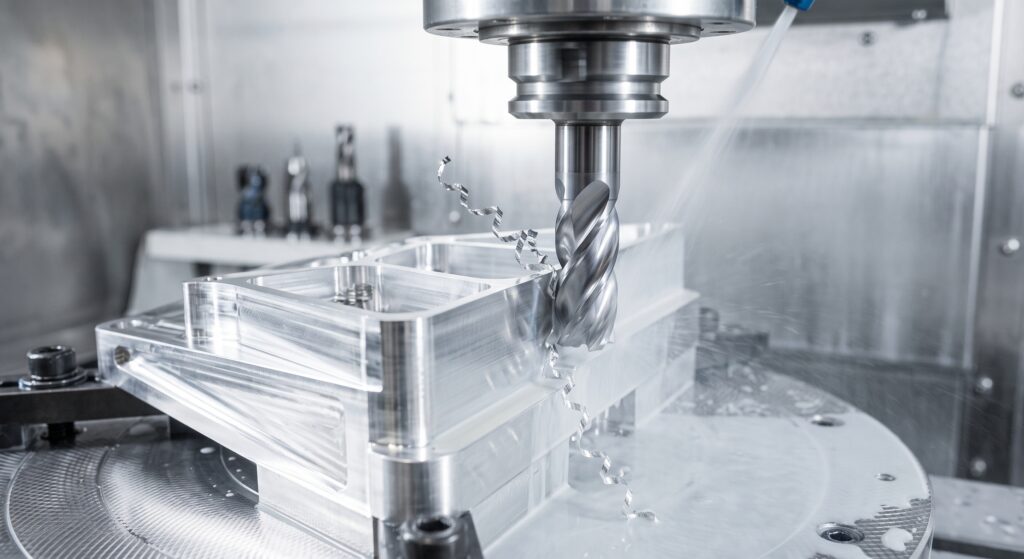
Dzięki temu pod obrabianym właśnie odcinkiem zawsze znajduje się lity blok nienaruszonego jeszcze aluminium, który usztywnia całą konstrukcję.$$Image of Stepped waterline milling strategy on thin wall aluminum aircraft component$$
Zaawansowane metody mocowania: Pożegnanie z klasycznym imadłem
Przy ściankach poniżej 0,8 mm użycie tradycyjnego imadła maszynowego z siłą docisku kilku ton jest wykluczone. Jak zamocować taki detal w nowoczesnym zakładzie?
- Stoły próżniowe (Vacuum Chucks): Detal jest przysysany podciśnieniem do podłoża za pomocą uszczelek silikonowych. Siła mocowania rozkłada się równomiernie na całej powierzchni płyty, nie wywołując punktowych odkształceń.
- Woski techniczne i żywice niskotopliwe: Do wyfrezowanej uprzednio kieszeni wlewa się specjalny wosk syntetyczny lub stop metali o niskiej temperaturze topnienia (krzepnący w temperaturze pokojowej). Wypełniacz zastyga, tworząc jednolitą, sztywną masę. Ścianka zostaje usztywniona od wewnątrz, co pozwala na frezowanie jej zewnętrznej strony jak litego bloku. Po obróbce całość myje się w gorącej wodzie z detergentem.
- Mocowanie kriogeniczne (Freeze Clamping): Stół obróbczy jest chłodzony, a detal mocowany za pomocą cienkiej warstwy zamarzającej wody.
Narzędzia dla sektora Aerospace: Czym skrawać mikrony?
Obróbka stopów lotniczych wymaga wyspecjalizowanych narzędzi z węglika spiekanego:
- Polerowane rowki wiórowe: Aluminium serii 7000 i 2000 ma tendencję do przyklejania się do narzędzia. Polerowany rowek o lustrzanej gładkości pozwala na błyskawiczne wyrzucenie wióra ze strefy skrawania.
- Bardzo ostry kąt natarcia (Positive Rake): Płytka lub ostrze freza musi przecinać materiał z minimalnym oporem, a nie go zgniatać. Zmniejsza to siłę odporu promieniowego, która odpycha wiotką ściankę.
- Zmienna podziałka ostrzy (Variable Pitch): Nierówne odstępy między zębami freza rozbijają rezonans, zapobiegając wpadaniu ścianki w drgania o częstotliwości własnej.
Dlaczego holenderski sektor lotniczy płaci najwyższe stawki?
W rejonie Brabancji, Delft, Papendrechtu czy Amsterdamu zlokalizowane są czołowe europejskie zakłady pracujące dla takich gigantów jak Airbus, Boeing, Fokker (GKN Aerospace) oraz przemysłu satelitarnego (Dutch Space).
W tym świecie surowy blok aluminium może kosztować kilkaset euro, ale gotowy element po 30 godzinach precyzyjnej obróbki na 5-osiowym centrum frezarskim jest warty kilkanaście tysięcy euro. Pracodawcy nie mogą pozwolić sobie na błędy wynikające z braku wiedzy o termice czy naprężeniach.
Dlatego w ramach układu CAO Metalektro specjaliści od struktur cienkościennych otrzymują najwyższe grupy zaszeregowania:
- Samodzielny Frezer CNC Holandia potrafiący zaprogramować optymalne strategie podparcia i obróbki naprzemiennej może liczyć na stawki klasy premium.
- Niezwykle ceniony jest także precyzyjny Tokarz CNC Holandia potrafiący toczyć cienkościenne tuleje i pierścienie lotnicze z tytanu czy aluminium bez owalizacji detalu przy rozpinaniu uchwytu hydraulicznego.
- Z kolei umiejętność pracy z wymagającymi arkuszami cienkich blach lotniczych to atut, którym dysponuje każdy doświadczony Operator prasy krawędziowej Holandia formujący profile poszycia samolotów.
Wejdź do ligi Aerospace z Technic Workers
Praca przy produkcji prostych elementów konstrukcyjnych nie daje Ci już satysfakcji? Chcesz tworzyć komponenty, które latają w nowoczesnych samolotach pasażerskich, myśliwcach i satelitach badawczych?
W Technic Workers łączymy polskich pasjonatów obróbki precyzyjnej z renomowanymi holenderskimi dostawcami komponentów dla przemysłu lotniczego. Gwarantujemy stabilne zatrudnienie, klimatyzowany park maszynowy najwyższej klasy oraz przejrzyste warunki finansowe.
Nowoczesna Praca CNC Holandia w sektorze Aerospace czeka na Ciebie. Przekonaj się, jak Twoja wiedza przekłada się na europejski standard zarobków.
>> Zobacz oferty pracy dla Frezerów i Operatorów CNC w holenderskim sektorze lotniczym <<